


Una fionda per gli occhi può sembrare perfetta ed essere comunque una responsabilità. Un'imbracatura con occhiello in fune metallica fissata con ghiera da 16 mm pressata con una matrice abb...
READ MOREUna fionda per gli occhi può sembrare perfetta ed essere comunque una responsabilità. Un'imbracatura con occhiello in fune metallica fissata con ghiera da 16 mm pressata con una matrice abbinata a pieno tonnellaggio, utilizzando una ghiera in alluminio con durezza certificata, semplicemente non è lo stesso prodotto di uno spremuto in una pressa da officina che non ha mai raggiunto il tonnellaggio richiesto dalla ghiera, anche se i due si trovano fianco a fianco sulla stessa rastrelliera. La differenza si vede in un test di prova o sul lavoro, e a quel punto l'argomentazione è diventata costosa.
La risposta breve è questa: il limite di carico di lavoro di un'imbragatura ad occhiello non è deciso dalla corda. Si decide alla terminazione, dove la corda, il puntale e la forza premente si uniscono. Ogni altro elemento, compresa la struttura della fune, la redancia e la targhetta identificativa, esiste principalmente per proteggere quella giunzione.
Ciò che segue copre i tipi di imbracature ad occhiello che incontrerai nel sollevamento, nell'attrezzatura, nel traino e nel lavoro marittimo, come viene effettivamente formato e pressato l'occhiello di una fune metallica, come abbinare il tonnellaggio della pressa al diametro della fune, cosa verificare alla consegna e le modalità di guasto che indicano un problema urgente piuttosto che un'usura ordinaria.
Occhielli in breve: tipi, materiali e dove si adattano
Una fionda ad occhiello è qualsiasi fionda la cui estremità è chiusa in un anello. Quel cappio può essere prodotto premendo una ghiera su un'estremità della corda rivoltata, dividendo e ricollocando i fili per formare un occhio fiammingo, rimboccando i fili nel corpo della corda, inserendo la corda in una presa o piegando e cucendo la cinghia. Il metodo di costruzione, non solo il materiale, stabilisce la resistenza e le regole di ispezione.
| Tipo a fionda per gli occhi | Come si forma l'occhio | Materiale tipico | Dove viene normalmente utilizzato |
|---|---|---|---|
| Imbracatura ad occhiello in fune metallica fissata con ghiera | Estremità della fune ricostituita in puntale in alluminio o acciaio e pressata idraulicamente | Fune in acciaio zincato o lucido classe 6x19 o 6x36 | Sollevamento generale, ancoraggio, traino, lavori sul ponte marino |
| Braca in fune ad occhio fiammingo | Corda divisa in due metà, riavvolta attorno ad un puntale in acciaio, quindi chiusa | Fune in acciaio multifilo | Sollevamenti pesanti dove è richiesta un'elevata efficienza di terminazione |
| Occhiello per fune metallica impiombato a mano | Trefoli infilati nel corpo della corda con una giunzione tradizionale | Fune d'acciaio, spesso zincata | Cessazioni di lunga data, riparazioni sul campo, ormeggi |
| Terminazione con presa | Estremità della corda aperta e ancorata in una presa con metallo colato o resina | Fune in acciaio con capocorda in acciaio | Tiranti strutturali, pendenti per gru, installazioni permanenti |
| Anello di ritorno con nastro piatto | Fettuccia ripiegata su se stessa e cucita | Fettuccia in nylon o poliestere | Carichi sensibili ai graffi, per carichi da leggeri a medi |
Quando si confronta un'imbracatura con occhiello in fune metallica con un'imbracatura in rete, il compromesso raramente riguarda solo il prezzo. Un'imbracatura con occhiello in fune metallica tollera molto meglio l'abrasione, il calore e gli spigoli vivi, ma è più pesante e meno tollerante su superfici verniciate o lucidate. Un'imbragatura con occhiello di ritorno è morbida e leggera, ma la sua resistenza dipende dal modello di cucitura e dalla capacità di mantenere il tessuto lontano da tagli e attacchi chimici.
Tre variabili decidono quale costruzione si adatta a un lavoro:
- Dimensioni della fune o della cinghia rispetto al carico, espresse come limite del carico di lavoro anziché come forza di rottura.
- L'ambiente, compresi nebbia salina, acidi, esposizione ai raggi UV e temperatura operativa.
- Il numero di cicli di carico, poiché l'affaticamento in corrispondenza dell'imboccatura della ghiera è la ragione abituale per cui un'imbracatura ad occhiello viene ritirata.
Un'imbracatura ad occhiello trasporta il suo carico nominale attraverso l'occhiello, quindi l'anello è una terminazione piuttosto che una curvatura. Ispezionare e specificare prima la terminazione e trattare la fune come elemento di supporto.
All'interno di un'imbracatura con occhiello in fune metallica: fune, puntale, redancia e terminale
Quattro componenti determinano il comportamento di una braca ad occhiello in fune metallica sotto carico. Ognuno ha una specifica che può essere controllata, e ognuno può essere specificato male senza che nessuno se ne accorga finché un test di prova non lo espone.
La corda
La classe della corda controlla quanto strettamente i trefoli riempiono la sezione trasversale e ciò a sua volta influenza la misura in cui la ghiera deve comprimersi. Una corda di classe 6x19 con anima in fibra è il punto di partenza comune per le imbracature generiche, mentre una corda di classe 6x36, con fili più numerosi e più fini, si piega più facilmente attorno a diametri piccoli. Le costruzioni con nucleo di fune metallica indipendente (IWRC) forniscono una forza di rottura più elevata per lo stesso diametro esterno ma una fune più rigida che richiede una maggiore forza di pressione. La fune deve essere pulita e priva di fili spezzati nella zona che si troverà all'interno della ghiera, perché una sezione corrosa o danneggiata costituisce una base inadeguata per qualsiasi pressa.
 Ghiera in alluminio/manicotto in alluminio DIN3093 La ghiera in alluminio/manicotto in alluminio DIN3093 è un componente di terminazione del cavo progettato con precisione, rigorosamente prodotto per conformarsi allo standard DIN3093, lo standard europeo... Visualizza il prodotto →
Puntali e manicotti
La ghiera è il punto in cui il carico viene trasferito dalla fune al raccordo. Le ghiere in alluminio prodotte secondo specifiche riconosciute, come quelle realizzate secondo le dimensioni DIN 3093, sono ricavate da una lega controllata e trattate termicamente fino a un intervallo di durezza definito. L'alluminio morbido e non specificato si deformerà sotto lo stampo e non svilupperà mai la presa di cui ha bisogno, anche su una pressa che raggiunge il pieno tonnellaggio. I manicotti a clessidra utilizzano un foro sagomato che separa le due parti della corda all'interno del raccordo e controlla il modo in cui il metallo scorre durante la pressatura, riducendo il rischio che la corda si tagli su se stessa.
Ditali
Un ditale non è una decorazione. Imposta il raggio minimo che la corda vede all'interno dell'occhiello, distribuisce la pressione del cuscinetto contro un gancio o un grillo e protegge la corda dall'abrasione. Una fionda dotata di ditale viene valutata presupponendo che il ditale sia presente.
Terminali a pressare
Quando l'estremità di un assieme deve essere imbullonata, filettata o fissata anziché agganciata, un terminale a pressare sostituisce l'occhiello. Il principio di pressatura è lo stesso: un corpo in acciaio viene compresso sull'estremità della fune e la qualità di quella pressa decide l'efficienza dell'intero assemblaggio.
Una ghiera di lega e durezza sconosciute è il difetto nascosto più comune in una fascia per occhi a basso costo, perché il montaggio sembra corretto ma non offre una presa affidabile.
Come viene realizzata un'imbracatura per gli occhi: dalla bobina al carico di prova
I guasti più urgenti sono guasti di processo, non guasti alle apparecchiature. La sequenza seguente riflette il modo in cui un negozio di imbracature adeguatamente organizzato gestisce le imbracature ad occhiello fissate con ghiera e ogni passaggio esiste per proteggere la terminazione.
- Srotolare e tagliare a misura. Una macchina avvolgitrice mantiene la fune diritta e non attorcigliata mentre viene misurata e tagliata, quindi nessuna rotazione residua viene immagazzinata nell'assemblaggio. La corda che arriva alla pressa con una torsione spesso ingabbia gli uccelli all'interno della ghiera.
- Rastremare e ricotturare l'estremità della corda. La ricottura rilassa il filo, rimuove lo stress residuo e brucia il lubrificante in eccesso all'estremità, mentre la rastremazione compatta i trefoli in modo che l'estremità entri in modo pulito nella ghiera e si inserisca completamente. A seconda dell'officina, questa operazione viene eseguita con una macchina di ricottura dedicata, una macchina di ricottura e rastremazione, una macchina da taglio e rastremazione o una macchina per fusione e rastremazione, poiché il solo taglio lascia un'estremità allargata che non si inserisce mai correttamente.
- Inserire la corda nella ghiera e posizionarla nella fustella. La fune deve essere completamente in battuta contro il finecorsa. Se si ferma di colpo, la ghiera tratterrà meno corda di quanto presupposto dal progetto e il deficit non sarà visibile dall'esterno.
- Premere con una corsa continua fino al pieno tonnellaggio. Le corse parziali, la ripressione e l'arresto a metà corsa producono tutti un flusso di metallo irregolare. Il profilo dello stampo deve corrispondere alla ghiera e la pressa deve essere in grado di mantenere la sua forza nominale per tutta la corsa anziché solo nella parte superiore del ciclo.
- Misurare la ghiera dopo averla pressata. La lunghezza della ghiera e le dimensioni trasversali sono il pratico controllo in negozio. Una ghiera che si è deformata al di fuori della finestra prevista è stata pressata troppo o troppo poco ed entrambe le condizioni costituiscono un motivo per rifiutare l'assemblaggio.
- Prova a caricare l'imbracatura finita. Viene applicato un carico di prova al livello richiesto dallo standard in vigore, che per le brache a fune metallica è in genere il doppio del limite di carico di lavoro, sebbene lo standard applicabile e l'applicazione debbano sempre essere confermati.
- Segna e tagga. Il limite di carico di lavoro, il tipo di imbracatura, la lunghezza, l'identificazione del produttore e la data di produzione sono riportati su un'etichetta durevole attaccata al gruppo.
Il tonnellaggio completo mantenuto durante l'intera corsa è ciò che converte una ghiera da un raccordo in una terminazione e nessuna ispezione visiva successiva può sostituirla.
Confronto dell'efficienza di terminazione: dove un'imbracatura per gli occhi perde forza
I valori di efficienza indicati per le diverse terminazioni degli occhielli non sono identici e il divario spiega perché due imbracature realizzate con la stessa corda possono comportarsi in modo molto diverso allo stesso carico. Il grafico seguente confronta i valori tipici ampiamente citati per i principali metodi di terminazione.
Presa versata
Occhio fiammingo, ghiera in acciaio
Ghiera in alluminio stampato
Giunzione ripiegata a mano
Presa a cuneo
Clip per funi metalliche
Lo schema è coerente in tutti i riferimenti di cordame pubblicati: le terminazioni che sviluppano la loro presa gradualmente, come un capocorda colato o un occhio fiammingo a trefolo diviso, tendono ad avvicinarsi alla piena resistenza della corda stessa, mentre le terminazioni che dipendono dalla compressione meccanica di un raccordo concentrano lo stress su una sezione più corta della corda. Questa concentrazione è il motivo per cui una ghiera in alluminio pressato viene normalmente trattata come una terminazione con efficienza leggermente inferiore rispetto a un capocorda, anche quando è realizzata correttamente.
Seguono due conclusioni pratiche. Innanzitutto, il fattore di progettazione applicato a una braca viene calcolato sulla forza di rottura della fune, quindi adeguato per l'efficienza della terminazione, motivo per cui una braca ad occhiello realizzata con clip per fune metallica non dovrebbe mai essere trattata come equivalente a una braca pressata della stessa dimensione di fune. In secondo luogo, i numeri riportati sopra sono valori tipici piuttosto che garanzie e lo standard in vigore, la geometria della virola, le condizioni dello stampo e la competenza dell'operatore sono tutti elementi che influenzano il risultato. Un'officina ben gestita che verifica la propria pressatura su base campione può solitamente dimostrare risultati costantemente migliori rispetto a un'officina scarsamente controllata che utilizza nominalmente gli stessi componenti.
L'efficienza della terminazione stabilisce il limite reale per un'imbragatura ad occhiello, quindi aggiornare la corda mantenendo un metodo di terminazione debole non costa quasi nulla.
Telaio a C o telaio a cestello: prendere la pressa dietro l'imbracatura
Se costruisci imbracature con occhielli invece di acquistarle, lo stile del telaio della tua pressa determina quali gruppi puoi pressare, quanto velocemente puoi caricarli e quanta deflessione vedrai ad alto tonnellaggio. Entrambi gli stili svolgono lo stesso lavoro, ma si adattano a condizioni di lavoro diverse.
Presse a collo di cigno
Una pressa con telaio a C ha una gola aperta accessibile da tre lati, che rende semplice il caricamento di un lungo assemblaggio finito e tiene l'operatore lontano da una struttura di contenimento. Le macchine di questa classe, come le presse idrauliche per funi metalliche più piccole, vengono normalmente utilizzate per funi più piccole e per lavori in cui il gruppo non può ruotare liberamente.
Presse a cestello
Un telaio del cestello o un telaio chiuso circonda la zona di pressatura. La geometria chiusa è molto più rigida, quindi la deflessione sotto carico è ridotta e lo stampo rimane allineato durante tutta la corsa. Ciò conta di più quando il tonnellaggio aumenta, perché un telaio che si flette non fornirà la stessa compressione sullo stampo suggerita dal manometro. Le macchine più grandi, comprese le presse a sling dedicate, utilizzano questo design esattamente per questo motivo.
 Pressa GT-300 per imbracatura a fune metallica (telaio del cestello) La pressa per funi metalliche GT-300 serve a pressare funi metalliche di piccole dimensioni da 6 mm a 30 mm. Visualizza il prodotto →
| Fattore | Pressa con telaio a C | Pressa a cestello |
|---|---|---|
| Rigidità del telaio | La struttura più bassa e aperta si flette maggiormente | La struttura più alta e chiusa resiste alla deflessione |
| Fascia di tonnellaggio tipica | Corde di dimensioni medio-piccole | Corde di dimensioni medio-grandi e accessori pesanti |
| Accesso al caricamento | Tre lati aperti, assemblaggi lunghi facili da posizionare | Caricamento attraverso l'apertura del telaio, ideale per lavori brevi e ripetuti |
| Più adatto a | Lavori misti, di volume ridotto e di riparazione | Produzione realizzazione cinghie e puntali ad alto tonnellaggio |
| Allineamento dello stampo sotto carico | Richiede un'attenta manutenzione | Più stabile durante la corsa |
L'alimentazione idraulica è importante tanto quanto la geometria del telaio. Un sistema a doppia pompa consente un approccio rapido con lo stadio di bassa pressione e poi passa allo stadio di alta pressione per la compressione effettiva, mantenendo tempi di ciclo ragionevoli senza sacrificare la forza finale. Se lo stadio ad alta pressione non riesce a mantenere il suo valore nominale per tutta la corsa, la ferula risulterà sottoformata al centro anche dopo il completamento della corsa.
La deflessione del telaio trasforma la valutazione del tonnellaggio in un numero ottimistico, quindi le presse a telaio chiuso sono la scelta più sicura una volta che le dimensioni delle ghiere e i diametri delle funi crescono.
Cosa verificare prima di acquistare gli eye-sling o di costruirli internamente
Come acquirente, stai acquistando un processo documentato piuttosto che un pezzo di corda con un anello all'estremità. Come produttore o grossista, vendi la stessa cosa e gli acquirenti che lo capiscono chiederanno prove. Un breve elenco di verifica rimuove la maggior parte delle incertezze.
Per gli acquirenti di imbracature finite
- Lo standard secondo cui è realizzata l'imbragatura, indicato sull'etichetta o sul certificato anziché nella conversazione.
- Limite del carico di lavoro, lunghezza della braca e fattore di progettazione applicato alla forza di rottura della fune.
- Le specifiche della ghiera, incluso il tipo di lega e la gamma di durezza, non solo le dimensioni esterne.
- Registrazioni del carico di prova laddove lo standard o l'applicazione lo richiedono.
- Tracciabilità che collega il lotto di ghiere, il lotto di funi e il registro di pressatura.
Per i negozi che costruiscono imbracature internamente
- Una pressa il cui tonnellaggio nominale copre effettivamente la ghiera più grande che si intende chiudere, con margine anziché al limite.
- Un set di matrici abbinato per ogni famiglia di ghiere utilizzate, mantenute in buone condizioni e sostituite quando usurate.
- Un indicatore di tonnellaggio o di pressione che l'operatore può leggere al momento della corsa.
- Un passaggio di rastremazione o ricottura, non solo un taglio, in modo che le estremità della fune si inseriscano completamente all'interno della ghiera.
- Una finestra di accettazione scritta per le dimensioni della ghiera dopo la pressatura e una regola di rifiuto quando viene superata.
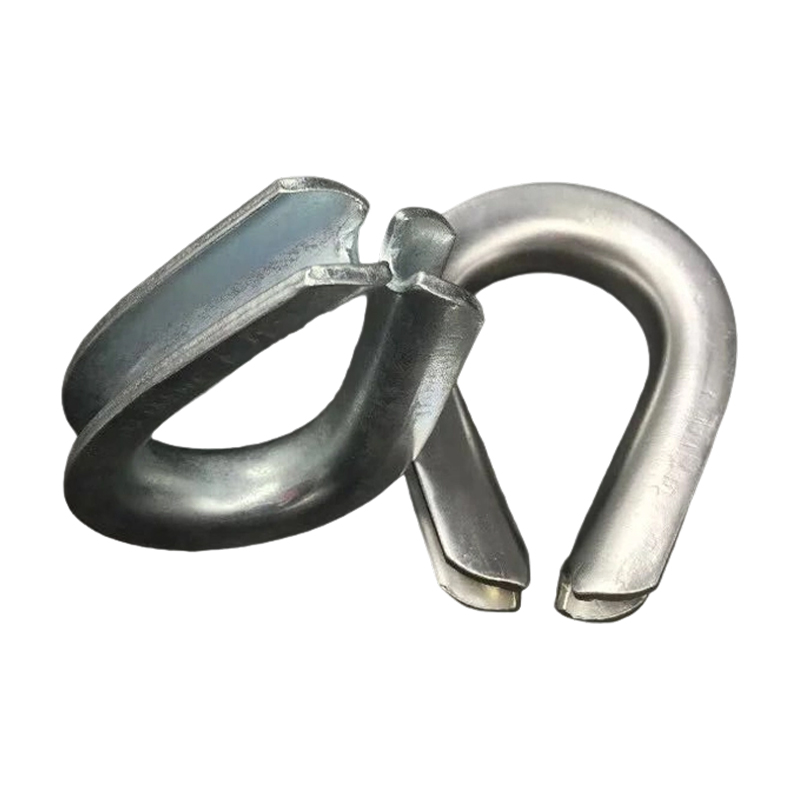 Ditali per funi metalliche I ditali per funi metalliche sono accessori piccoli e durevoli progettati per rinforzare gli occhielli (anelli) delle funi metalliche, prevenendo usura, attorcigliamenti e guasti prematuri nel punto di connessione... Visualizza il prodotto →
Ditali deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Laddove un singolo produttore fornisce sia la pressa che le virole, il tonnellaggio, il profilo della matrice e la geometria della virola vengono sviluppati insieme anziché assemblati da cataloghi non correlati. Questa combinazione elimina un’intera categoria di discrepanze e spesso costituisce la ragione pratica per cui una linea di produzione si affida a un unico fornitore anziché a tre.
Se la lega della ghiera, lo stampo e il tonnellaggio della pressa non fossero mai stati specificati come un unico sistema, l'imbracatura non avrebbe una valutazione difendibile, non importa quanto sia buona la corda.
Ispezione, tolleranze e modalità di guasto che contano
L'ispezione dell'imbracatura per gli occhi riguarda principalmente la lettura della terminazione. L'usura della corda è facile da vedere e facile da misurare, mentre i problemi della ghiera sono sottili e progrediscono rapidamente una volta iniziati. La tabella seguente copre i controlli che effettivamente prevedono il fallimento.
| Punto di ispezione | Cosa cercare | Togliere dal servizio quando |
|---|---|---|
| Corpo della ghiera | Crepe, rigature profonde, vaiolature da corrosione, deformazione irregolare | Qualsiasi crepa o deformazione al di fuori della finestra di accettazione registrata |
| Corda all'imboccatura della ghiera | Fili rotti concentrati nel punto di ingresso, attorcigliamenti, strozzature | Il numero di fili rotti supera il limite stabilito dallo standard in vigore |
| Occhio e ditale | Ditale mancante, usurato o che ruota liberamente in un occhio distorto | Ditale usurato, rotto o assente |
| Corpo in corda | Corrosione, appiattimento, ingabbiamento degli uccelli, danni da calore, scolorimento | Grave corrosione, distorsione o qualsiasi sezione danneggiata dal calore |
| Etichetta e marcatura | Limite di carico di lavoro mancante, illeggibile o non corrispondente | L'identificazione non può essere confermata |
La corda estratta dal puntale non è quasi mai un problema di corda. Indica una pressione insufficiente, un foro della ghiera sovradimensionato, un dado non corrispondente o una fune non completamente inserita prima della corsa. La rottura della ghiera punta nella direzione opposta, verso una pressatura eccessiva, uno stampo usurato o un raccordo con durezza non specificata. L'ingabbiamento degli uccelli all'interno o appena all'esterno della ghiera solitamente indica che la corda è stata attorcigliata durante l'assemblaggio o che l'estremità è stata tagliata anziché rastremata.
La corrosione si comporta diversamente in una ghiera in alluminio rispetto alla corda circostante. In ambienti salini o chimici, il raccordo può deteriorarsi dall'interno mentre la corda sembra accettabile, quindi i gruppi utilizzati nel lavoro marittimo meritano maggiore attenzione alla ghiera che a metà campata.
Lo scivolamento della corda dal capocorda è un difetto urgente piuttosto che un'usura, il che significa che dovrebbe innescare una revisione del processo, non solo la rottamazione di una fettuccia.
Manutenzione e disciplina di negozio
Presse che fanno vivere le imbracature ad occhiello in un ambiente difficile. Particelle metalliche, nebbia di lubrificante e cicli ripetuti ad alta forza usurano stampi, guarnizioni e componenti idraulici, e una pressa che ha perso silenziosamente tonnellaggio continuerà a produrre imbracature dall'aspetto corretto. I controlli giornalieri sulle condizioni degli stampi, sul livello dell'olio e sulle letture della pressione sono economici; un lotto di fionde rifiutato non lo è.
Due abitudini separano i negozi affidabili dal resto. Il primo è un registro urgente: lotto di ghiere, lotto di funi, numero di matrice, impostazione della pressa, operatore e data. La seconda è una verifica periodica della potenza della pressa rispetto a un riferimento noto, in modo che un indicatore di deriva venga rilevato prima che raggiunga il cliente. Indicazioni pratiche sulla conservazione presse idrauliche per funi metalliche in condizioni utilizzabili copre la maggior parte delle attività di routine necessarie a un negozio di fionda.
Anche lo spazio di archiviazione è importante. Le imbracature tenute su cemento umido, esposte a fumi acidi o lasciate al sole diretto invecchieranno più velocemente di quanto suggeriscano i dati di funzionamento e le ghiere in alluminio sono particolarmente sensibili al contatto prolungato con sostanze chimiche aggressive.
Una rotativa che ha perso tonnellaggio non si annuncia, quindi la verifica programmata della forza erogata protegge l'intero ciclo di produzione.
Domande frequenti: imbragature ad occhiello, ghiere e selezione della pressa
A cosa serve una fionda per gli occhi?
Un'imbracatura ad occhiello viene utilizzata per collegare un carico a un gancio, un grillo o una maglia principale. L'anello a ciascuna estremità estende la connessione su un raggio e fornisce al braccio un punto di attacco stabile, motivo per cui le imbracature ad occhiello sono comuni nei lavori di sollevamento, traino, ancoraggio, ormeggio e sartiame generale.
Come si forma l'occhiello su una braca a fune metallica?
Il metodo di produzione più comune consiste nel girare indietro l'estremità della fune e chiuderla con un puntale pressato idraulicamente, in alluminio o acciaio. Le alternative sono gli occhi fiamminghi a filo diviso, le giunzioni annodate a mano e i capicorda versati, ciascuno con le proprie caratteristiche di efficienza e ispezione.
Cosa determina il limite di carico di lavoro di un'imbracatura ad occhiello?
Il limite del carico di lavoro deriva dalla forza di rottura della fune divisa per il fattore di progettazione, quindi adeguato per l'efficienza della terminazione. Poiché la terminazione è solitamente l'elemento limitante, due imbracature realizzate con la stessa corda possono sopportare carichi nominali diversi.
Qual è la differenza tra un'imbracatura ad occhiello di ritorno e un'imbracatura ad occhiello in fune metallica?
Un'imbracatura con occhiello di ritorno è normalmente un'imbracatura a cinghia il cui tessuto è stato ripiegato e cucito per creare l'anello. Un'imbracatura con occhiello in fune metallica utilizza una fune d'acciaio e una terminazione meccanica, che la rende molto più resistente all'abrasione, al calore e agli spigoli vivi ma più pesante e meno delicata sulle superfici finite.
Una fionda per gli occhi ha bisogno di un ditale?
Se l'imbracatura è valutata presupponendo che sia montato un ditale, allora sì. La redancia mantiene la forma dell'occhiello, distribuisce la pressione di portanza e protegge la corda dal grillo o dal gancio, la sua assenza modifica le condizioni di carico all'interno dell'occhiello.
Quale tonnellaggio è necessario per pressare una ghiera?
Il tonnellaggio dipende dalla dimensione della ghiera, dal diametro della fune e dalla struttura della fune piuttosto che da un'unica regola pratica. In generale, le funi di piccole dimensioni vengono movimentate nella fascia di tonnellaggio inferiore e i gruppi di imbracature più grandi si spostano nella gamma di diverse centinaia di tonnellate, motivo per cui la rigidità del telaio diventa un fattore decisivo. Il produttore della ghiera e della pressa dovrebbe confermare l'impostazione per ciascuna combinazione.
Con quale frequenza è necessario ispezionare le imbragature ad occhiello?
La maggior parte dei regimi lavorativi richiedono un'ispezione periodica documentata, generalmente a intervalli di sei mesi o meno, con controlli più frequenti laddove le imbragature vengono utilizzate in condizioni severe. Qualsiasi imbracatura coinvolta in un incidente o in un sovraccarico deve essere ispezionata e testata prima di tornare in servizio.
È possibile riparare una fascia oculare danneggiata?
Le ghiere e le terminazioni non devono essere riparate sul campo. Una braca danneggiata viene normalmente rimossa dal servizio e, se è necessario un occhiello sostitutivo, deve essere prodotta con le specifiche corrette di matrice, tonnellaggio e ghiera da un'officina competente.
Quasi tutte le domande sulle valutazioni dell'imbracatura con occhiello si risolvono allo stesso punto: la terminazione, non la corda, decide cosa l'imbracatura può trasportare in sicurezza.
Le imbracature ad occhiello si trovano alla fine di una lunga catena di fornitura e gli ultimi secondi di quella catena, quando viene premuta la ghiera, decidono se il prodotto merita la sua etichetta. Una lega di ghiera controllata, uno stampo che si adatta al raccordo, una pressa che sostiene l'intero tonnellaggio durante la corsa, un'estremità della fune rastremata e un carico di prova documentato non sono perfezionamenti opzionali. Costituiscono la differenza tra una fionda che supera un test e una fionda che sopravvive una stagione.
Per gli acquirenti, ciò significa porre domande scomode sulla certificazione e sulla tracciabilità piuttosto che confrontare i listini prezzi. Per i produttori e i fornitori all'ingrosso che costruiscono imbracature in grandi quantità, significa trattare la pressa, le matrici e le ghiere come un unico sistema abbinato, poiché una catena di componenti individualmente accettabili non produce automaticamente una terminazione accettabile. Xingtai costruisce presse idrauliche per funi metalliche, macchine per ricottura e rastremazione, macchine avvolgitrici e puntali abbinati dal 1992, motivo pratico per cui le variabili di pressatura su questi gruppi sono specificate insieme anziché assemblate pezzo per pezzo.
I NOSTRI PRODOTTI
Prodotti consigliati
Novità
-
-
Dodici millimetri di fune metallica, una fettuccia finita da 4,5 metri e un errore di 10 mm sul taglio. Questa è la sequenza che molti negozi di fionda incontrano il lunedì mattina: l'occhi...
READ MORE -
Immaginate un'officina che ha appena vinto un contratto per la produzione di 120 brache di fune metallica identiche, ciascuna lunga 3,75 metri con un manicotto in alluminio pressato a un&#x...
READ MORE -
Una testa di avvolgimento è il gruppo rotante che riceve la fune metallica, le estremità del filo ricotto o la vergella e la forma in una bobina a spirale strettamente controllata. Per i produtt...
READ MORE -
Un produttore di funi metalliche nel sud-est asiatico ha recentemente rifiutato quasi il 30% di un lotto ricotto perché le bobine erano rimaste attaccate insieme e gli strati esterni erano graff...
READ MORE
Rimani in contatto con Xingtai.

Se avete bisogno di attrezzature idrauliche personalizzate o di consulenza tecnica, per favore non esitate a contattare il team di vendita e ingegneria di Xingtai.
Collegamenti rapidi
Categoria di prodotto
Contattaci
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N. 3 Longgang Road, Gaogang Port Street, città di Taizhou, Cina.
Copyright© Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tutti i diritti riservati. Produttori di macchine idrauliche personalizzate Fabbrica all'ingrosso di presse per funi metalliche

