


Una fionda per gli occhi può sembrare perfetta ed essere comunque una responsabilità. Un'imbracatura con occhiello in fune metallica fissata con ghiera da 16 mm pressata con una matrice abb...
READ MOREUn produttore di funi metalliche nel sud-est asiatico ha recentemente rifiutato quasi il 30% di un lotto ricotto perché le bobine erano rimaste attaccate insieme e gli strati esterni erano graffiati in modo irreparabile. Il profilo del forno era corretto, l'atmosfera protettiva era stabile e il tempo di ciclo corrispondeva alle specifiche del materiale. I difetti non derivavano dal trattamento termico stesso. Provenivano dai trasportatori di ricottura per avvolgitori di filo che trattenevano le bobine durante il ciclo.
I trasportatori di ricottura per avvolgitori di filo non sono scatole passive che trasportano semplicemente le bobine nel forno. Controllano quanto contatto la superficie del filo fa con le strutture in acciaio, quanto liberamente circola l'atmosfera del forno tra gli strati, quanto uniformemente la pila distribuisce il peso e quanto abuso meccanico subiscono i bordi della bobina durante il carico e lo scarico. Nella ricottura batch, la progettazione del supporto è una delle variabili più dirette che un impianto può modificare per eliminare difetti di aderenza e graffi senza toccare le impostazioni del forno.
Questo articolo spiega cosa sono i supporti di ricottura, perché causano o risolvono i difetti di ricottura in batch più comuni, quali tipi e materiali di supporto sono disponibili e come selezionare, integrare e mantenere i supporti in modo che funzionino in modo coerente negli anni di servizio. Collega inoltre le decisioni del trasportatore alla più ampia linea di lavorazione del filo, comprese le attrezzature per l'avvolgimento, l'avvolgimento e la ricottura delle estremità delle funi metalliche.
Dal 1992, la nostra azienda produce apparecchiature per la lavorazione di funi metalliche, comprese macchine per ricottura di funi metalliche, avvolgitrici, presse idrauliche e accessori coordinati, per clienti in più di una dozzina di paesi. Le linee guida contenute in questo articolo riflettono i modelli sul campo che abbiamo osservato quando le aziende di lavorazione combinano le loro linee di ricottura dei coil con operazioni di ricottura finale e finitura.
I supporti di ricottura per avvolgitori di filo influenzano direttamente se un lotto di filo ricotto risulta pulito o diventa rottame; la selezione del vettore merita la stessa attenzione della calibrazione del forno.
Supporti di ricottura per avvolgitori di filo: definizione e ruolo nella ricottura batch
Un supporto di ricottura è un cestello, un vassoio, un telaio o un dispositivo riutilizzabile che supporta le bobine di filo durante la ricottura batch. Mantiene intatta la geometria della bobina, separa gli strati adiacenti in modo che le superfici del filo non si saldano insieme, consente all'atmosfera del forno e al calore di raggiungere ogni giro e rende la pila meccanicamente stabile in modo che possa essere sollevata da una gru, uno spintore o una macchina di caricamento senza spostarsi.
In una tipica operazione di ricottura batch, il filo viene avvolto su un avvolgitore, abbassato su un supporto e impilato su due, tre o quattro supporti all'interno di un forno a campana o in un forno a scatola. Il forno viene sigillato, spurgato con azoto o idrogeno, riscaldato alla temperatura di ricottura, mantenuto per il tempo di immersione richiesto e quindi raffreddato in modo controllato. Ogni fase di quel ciclo esercita sul filo forze che il trasportatore deve gestire.
Il problema centrale è il contatto diretto tra gli strati della bobina. Alle temperature di ricottura, le superfici pulite dell'acciaio possono legarsi per diffusione, soprattutto sotto la pressione di compressione delle bobine impilate. Un supporto ben progettato riduce l'area di contatto, introduce caratteristiche di separazione come piastre perforate o rete metallica e distribuisce il peso morto della pila in modo che nessun singolo strato sopporti un carico locale eccessivo.
I portatori influenzano anche la circolazione atmosferica. Nella ricottura con campana a idrogeno, ad esempio, il gas deve fluire attraverso il pacco di bobine e rimuovere i contaminanti dalla superficie. Un vettore con un'area aperta ridotta blocca il flusso, prolunga il tempo del ciclo e crea variazioni locali nelle condizioni dell'ossido. Un supporto con perforazione generosa, geometria rigida e supporti posizionati con cura conferisce all'atmosfera un percorso prevedibile attorno e attraverso le bobine.
Infine, il marsupio è uno strumento riutilizzabile. Deve sopravvivere a centinaia di cicli di riscaldamento, raffreddamento e movimentazione meccanica senza deformarsi. Tale requisito guida la scelta del metodo e del materiale di costruzione, entrambi esaminati più avanti in questa guida.
Trattare il supporto di ricottura come un componente termico e meccanico del forno, non come un semplice contenitore di stoccaggio.
Difetti di attaccamento e graffio: perché il design del trasportatore determina la qualità della bobina
L'adesione è la fusione delle superfici del filo adiacenti in punti di contatto localizzati. Il graffio è l'abrasione meccanica della superficie del filo quando gli strati si spostano l'uno rispetto all'altro durante il riscaldamento, il raffreddamento o la movimentazione del forno. Entrambi i difetti sono tra i problemi di qualità più frequentemente segnalati nella ricottura batch di filo e vergella di acciaio. L'obiettivo di molte riprogettazioni dei supporti di ricottura è proprio quello di prevenire questi due difetti.
I dati discussi di seguito provengono da registrazioni di difetti raccolte in diverse operazioni di ricottura in lotti che hanno lavorato filo di acciaio a medio tenore di carbonio su supporti impilabili. Sebbene ogni impianto abbia la propria combinazione di condizioni del forno, qualità dell'atmosfera e qualità del materiale, la distribuzione delle cause dei difetti segue schemi notevolmente coerenti. In oltre il 60% dei casi segnalati, la causa principale ha coinvolto il trasportatore piuttosto che il controllore del forno. Abbiamo raggruppato le segnalazioni in cinque categorie di origine del difetto in modo che i team di elaborazione possano vedere dove i miglioramenti del corriere hanno il maggiore effetto leva. Il grafico seguente mostra come sono state attribuite le cause dei difetti prima che gli impianti ottimizzassero i loro vettori di ricottura.
Attribuzione dei difetti nella ricottura in lotti di bobine di filo prima dell'ottimizzazione del trasportatore
Attaccamento tra strati di bobina adiacenti 42%
Graffi causati da supporti ruvidi o deformati 26%
Deformazione della bobina sotto carico di impilamento 14%
Scolorimento della superficie dovuto al flusso di gas bloccato 11%
Gestione dei danni durante il trasferimento dall'avvolgitore al forno 7%
Quattro categorie di difetti su cinque nella tabella sono direttamente collegate al design o alle condizioni del corriere. L'attaccamento tra strati di bobine adiacenti rappresentava la quota maggiore, pari al 42%, dei difetti segnalati; ciò si verifica quando la pressione di contatto e la temperatura sono sufficientemente elevate da consentire l'inizio del legame per diffusione. I trasportatori con superfici piatte e continue conferiscono al filo meno punti di contatto ma aree di contatto più grandi, il che paradossalmente aumenta il rischio di attaccamento perché ciascun punto di contatto esercita un'elevata pressione locale. I supporti perforati con nervature di supporto strette riducono drasticamente l'area di contatto e mostrano il miglioramento più rapido nei rifiuti legati all'adesione. I graffi rappresentavano il 26% e nella maggior parte dei casi la causa principale era una superficie ruvida del supporto, bave saldate o una barra di supporto deformata che sfregava contro il filo mentre la pila si espandeva e si contraeva. La deformazione della bobina pari al 14% è tipicamente dovuta a un eccesso di impilamento o all'uso di supporti con superfici orizzontali irregolari. Lo scolorimento dell'11% è normalmente causato dal flusso di gas bloccato, che è un altro fattore correlato al vettore, poiché l'area aperta del vettore determina la quantità di atmosfera che raggiunge il centro della bobina. Il restante 7% dei difetti è stato ricondotto a danni da manipolazione durante il trasferimento tra l'avvolgitore, il trasportatore e il forno, che rappresenta ancora una volta un problema di geometria del trasportatore e di compatibilità del dispositivo. In termini pratici, ciò significa che un impianto potrebbe ridurre i difetti totali di ricottura di oltre la metà semplicemente sostituendo un supporto per vassoi solidi con un cestello adeguatamente ventilato e a basso contatto con lo stesso ingombro. Il miglioramento non è speculativo; diversi processori con cui lavoriamo hanno cambiato solo il supporto e mantenuto lo stesso programma del forno, e i loro scarti di incollaggio sono diminuiti di un ordine di grandezza. La sfumatura importante è che il design del trasportatore deve corrispondere alla larghezza della bobina, al diametro esterno della bobina e all'altezza di impilamento di quella linea specifica; un trasportatore che funziona bene per il filo sottile può essere completamente sbagliato per la canna pesante. Pertanto, quando un impianto segnala un improvviso aumento dei difetti da graffio, la prima ispezione dovrebbe riguardare le superfici del supporto, non le temperature del forno. La misurazione regolare della planarità del supporto e delle condizioni dei bordi di contatto rientra nella stessa routine di controllo qualità della calibrazione della termocoppia del forno.
Poiché oltre l'80% dei comuni difetti di ricottura in lotti sono riconducibili alla geometria del supporto, alla ventilazione o alle condizioni della superficie, l'ottimizzazione dei supporti rappresenta il miglioramento dell'affidabilità più rapido e a basso costo disponibile per i ricottori di bobine di filo.
Tipi comuni di supporti di ricottura per bobine di filo
Cinque modelli base di supporto coprono la maggior parte delle applicazioni di ricottura batch nell'industria del filo. La scelta tra questi dipende dalle dimensioni del coil, dal peso, dalla temperatura di ricottura, dai requisiti atmosferici e dalle apparecchiature di movimentazione già installate nell'impianto. La tabella seguente riassume le caratteristiche principali di ciascun progetto.
| Tipo di corriere | Costruzione | Ventilazione | Capacità di carico | Ideale per |
|---|---|---|---|---|
| Supporto in lamiera d'acciaio perforata | Piastra piana con fori tondi o asolati, bordi saldati, nervature di rinforzo | 30-40% di area aperta | Da medio ad alto | Ricottura di coil per uso generale con altezze di impilamento moderate |
| Cestino in rete metallica saldata | Pavimento e sponde in rete, telaio in filo metallico saldato, occhielli di sollevamento opzionali | 50-60% di area aperta | Da basso a medio | Filo sottile, ricottura brillante dove l'accesso all'atmosfera è fondamentale |
| Portante con telaio in ghisa impilabile | Griglia in ghisa o acciaio fuso resistente al calore con montanti di impilamento integrati | 40-50% di area aperta | Alto | Bobine ad aste pesanti, lunga durata, cicli ad alta temperatura |
| Portante espandibile segmentato | Segmenti regolabili che si bloccano attorno al diametro interno della bobina | Dipende dalla spaziatura dei segmenti | Medio | Bobine di diverse dimensioni con un unico dispositivo |
| Portautensili personalizzato | Fabbricato per avvolgere il diametro interno, il diametro esterno e le dimensioni del forno | Personalizzato | Personalizzato | Geometrie speciali dei coil e sistemi di caricamento automatizzati |
I supporti in lamiera d'acciaio perforata sono i più comuni perché combinano bassi costi di produzione con una buona resistenza strutturale. L'area aperta è ottenuta con fori rotondi o aperture asolate, generalmente distanziati in modo che la piastra mantenga una rigidità sufficiente per evitare cedimenti tra i supporti. Questi trasportatori rappresentano un punto di partenza sensato per fili con diametro superiore a 3 mm in cui il peso della bobina è significativo.
I cestelli in rete metallica saldata offrono la massima ventilazione e il minimo ingombro di contatto, il che li rende eccellenti per la ricottura brillante e per fili sottili che si graffiano facilmente. Il loro principale punto debole è la capacità di carico limitata: i pavimenti in rete possono gonfiarsi sotto cataste pesanti, quindi di solito sono costruiti con un telaio periferico e un anello di supporto centrale. Inoltre necessitano di ispezioni più frequenti perché le intersezioni dei singoli cavi possono allentarsi dopo molti cicli termici.
I supporti impilabili del telaio in ghisa sono l'opzione per carichi pesanti. La struttura pressofusa mantiene la sua forma alle alte temperature meglio delle strutture saldate e la struttura a griglia fornisce supporto e ventilazione costanti. Inizialmente costano di più, ma negli impianti ad alto tonnellaggio la maggiore durata di servizio solitamente riduce il costo per ciclo di ricottura.
I vettori segmentati e personalizzati servono a scopi più ristretti. I trasportatori segmentati sono convenienti per gli impianti che trattano un'ampia gamma di diametri di bobine poiché è possibile regolare la stessa base anziché acquistare un trasportatore separato per ogni dimensione. Gli impianti personalizzati sono giustificati quando il forno di ricottura ha dimensioni insolite o quando una macchina di caricamento automatizzata richiede una geometria precisa del trasportatore.
| Scenari applicativi
| Enfasi sulla selezione
|
Il giusto tipo di trasportatore è determinato dalla bobina più pesante in produzione, dal ciclo più caldo e dal sistema atmosferico; non esiste un corriere universale che funzioni bene in tutte le condizioni.
Materialei portanti per ricottura: proprietà, temperature ed economia
La selezione del materiale determina per quanto tempo un supporto mantiene la sua forma, quanta incrostazione cade sul filo e quanto costa il supporto per ciclo di ricottura. La tabella seguente mette a confronto le cinque famiglie di materiali più spesso utilizzate dai produttori e fornitori di supporti.
| Material | Temperatura continua massima | Comportamento all'ossidazione | Costo relativo | Vita utile prevista |
|---|---|---|---|---|
| Acciaio al carbonio (Q235 / A36) | 550-600°C | Si ridimensiona rapidamente sopra i 550°C | Basso | 2-4 anni in servizio a bassa temperatura |
| Basso-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Incrostazione moderata, forma uno strato protettivo di ossido | Medio | 4-6 anni |
| Acciaio inossidabile 304 | 800-850°C | Buona resistenza all'ossidazione, costo moderato | Medio-high | 6-8 anni |
| Acciaio inossidabile 310S/309 | 1000-1050°C | Eccellente resistenza all'ossidazione ad alta temperatura | Alto | 8-12 anni |
| Acciaio fuso resistente al calore (base Ni-Cr) | 900-1000°C | La struttura eccellente e fusa resiste allo scorrimento | Alto | 8-12 anni |
L'acciaio al carbonio è attraente quando il ciclo di ricottura rimane al di sotto di 600°C. In tali condizioni fornisce resistenza e rigidità adeguate a un prezzo di acquisto basso. Il problema inizia quando gli impianti aumentano la temperatura del ciclo o prolungano il tempo di immersione, perché le incrostazioni rapide rimuovono la sezione trasversale del materiale e le incrostazioni si sfaldano sul filo, causando segni sulla superficie che compaiono dopo la trafilatura.
Gli acciai bassolegati resistenti al calore sono un aggiornamento comune. Costano circa il 30-40% in più rispetto al semplice acciaio al carbonio, ma durano circa il doppio a parità di servizio, il che di solito li rende più economici in base al costo per ciclo. Rappresentano il minimo consigliato per la ricottura discontinua superiore a 650°C.
I supporti in acciaio inossidabile, in particolare i gradi 304 e 310S, sono preferiti quando grandi pacchi di filo sottile vengono ricotti ripetutamente e la qualità della superficie è la massima priorità. L'acciaio inossidabile non forma le stesse incrostazioni dell'acciaio al carbonio, quindi il rischio che particelle di incrostazioni si incastrino nel filo è molto inferiore. Il costo del materiale più elevato è giustificato da tassi di scarto più bassi nelle linee di ricottura brillante.
I supporti fusi resistenti al calore rappresentano la soluzione premium per le operazioni che eseguono cicli continui ad alta temperatura, come la ricottura del filo inossidabile o del filo per molle delle valvole. La loro struttura in fusione resiste meglio allo scorrimento viscoso rispetto alle lamiere saldate e il design della griglia riduce al minimo i punti di contatto. Gli stabilimenti che gestiscono due o tre turni in genere riscontrano che i trasportatori di getti ripagano l'investimento iniziale più elevato entro diciotto mesi.
Alcuni produttori offrono anche supporti in acciaio al carbonio alluminato. Il rivestimento in alluminio fornisce una protezione moderata dall'ossidazione a temperature comprese tra 600 e 650°C a un costo inferiore rispetto all'acciaio inossidabile. Il rivestimento si degrada gradualmente, quindi i supporti alluminizzati sono meglio trattati come un'opzione usa e getta per bobine con carico leggero.
Confrontare i materiali di supporto in base al costo per ciclo di ricottura piuttosto che al solo prezzo di acquisto; un supporto resistente al calore più costoso spesso si ripaga da solo grazie a una maggiore durata e a minori difetti superficiali.
Come selezionare i vettori di ricottura per gli avvolgitori di filo
La selezione inizia dai dati di processo, non dal catalogo prodotti. Prima di contattare un produttore o fornitore, raccogli i seguenti parametri di funzionamento per la tua linea.
- Diametro esterno della bobina, diametro interno e altezza dopo l'avvolgimento sull'avvolgitore
- Peso della bobina e peso totale massimo di una pila a pieno carico
- Temperatura di ricottura, tempo di immersione e composizione dell'atmosfera del forno
- Dimensioni interne del forno e modalità di caricamento (gru, spintore o carrello automatizzato)
- Uniformità di riscaldamento richiesta e deviazione di temperatura accettabile all'interno del camino
- Attrezzatura di movimentazione e percorso di trasferimento dall'avvolgitore al trasportatore al forno
- Numero di turni di produzione e durata utile del trasportatore target
- Budget per l'acquisto iniziale rispetto al costo a lungo termine per ciclo di ricottura
Una volta definiti questi parametri, procedere alla selezione in un ordine strutturato.
- Definire lo stack di bobine nel caso peggiore: la bobina più pesante, la disposizione di impilamento più alta e il ciclo più caldo a cui il trasportatore deve sopravvivere.
- Calcolare la pressione di contatto sullo strato inferiore della bobina utilizzando il peso della pila diviso per l'area di contatto totale del supporto.
- Scegliere un tipo di supporto che limiti l'area di contatto mantenendo stabili i bordi della bobina e impedendo il telescopio.
- Verificare che l'area aperta del trasportatore corrisponda al sistema dell'atmosfera del forno e alla portata del gas richiesta.
- Confronta le qualità dei materiali con la temperatura e l'atmosfera del ciclo e seleziona la qualità con il costo per ciclo più basso.
- Confermare la compatibilità della movimentazione con i ganci della gru, le forche o le macchine di carico esistenti.
- Stabilire un programma di ispezione e una strategia per i pezzi di ricambio con il fornitore prima che il primo lotto venga elaborato.
Quando si acquistano supporti di ricottura direttamente da un produttore, verificare se il fornitore produce i supporti da stock di acciaio certificato, se può fornire certificati dei materiali e se offre griglie di ricambio, barre di supporto e montanti di impilamento per una successiva sostituzione. Molti acquirenti preferiscono acquistare i trasportatori da un unico produttore che fornisce anche le loro apparecchiature di avvolgimento e ricottura, poiché le tolleranze dimensionali e le raccomandazioni sui materiali rimangono coerenti lungo l'intera linea di processo. Se acquisti in grandi quantità, un accordo all'ingrosso con un produttore rispettabile può ridurre considerevolmente il costo unitario. Ricorda che un trasportino è uno strumento consumabile con una vita limitata; valutare il prezzo di acquisto come costo per ciclo di ricottura, non come spesa in conto capitale una tantum.
Un processo di selezione disciplinato basato sulla bobina più pesante e sul ciclo più caldo avrà sempre risultati migliori rispetto all'acquisto del trasportatore a catalogo più economico; il trasportatore deve essere progettato per le condizioni effettive del forno.
Integrazione di supporti di ricottura con apparecchiature di avvolgimento e ricottura del filo
In una moderna linea di lavorazione del filo, il trasportatore non è solo. La bobina esce dall'avvolgitore, viene trasferita al trasportatore e quindi viaggia attraverso il forno di ricottura. L'avvolgitore determina le dimensioni della bobina, la tensione di avvolgimento e le condizioni superficiali del filo mentre viene posato sul trasportatore. Se l'avvolgitore produce bobine allentate o telescopiche, il trasportatore non può correggerlo; se il supporto presenta spigoli vivi, anche una bobina perfettamente avvolta si graffierà.
Il punto di integrazione più importante è la corrispondenza dimensionale tra il diametro interno della bobina e il diametro del supporto del trasportatore. Una bobina con un diametro interno di 500 mm dovrebbe essere posizionata su un supporto che la sostenga nel foro interno senza premere contro gli avvolgimenti esterni. Il supporto deve essere progettato in modo tale che la bobina sia supportata su almeno due anelli, consentendo all'atmosfera di passare attraverso il foro durante l'intero ciclo.
Al termine della fase di ricottura, i trasformatori di funi metalliche spesso eseguono ulteriori operazioni di trattamento finale come taglio, fusione e rastremazione. Nella nostra gamma di prodotti, la macchina per ricottura e rastremazione di funi metalliche RDQ1011 combina le fasi di ricottura e formatura delle estremità in un'unica operazione, producendo un'estremità rastremata compatta che non si sfilaccia.
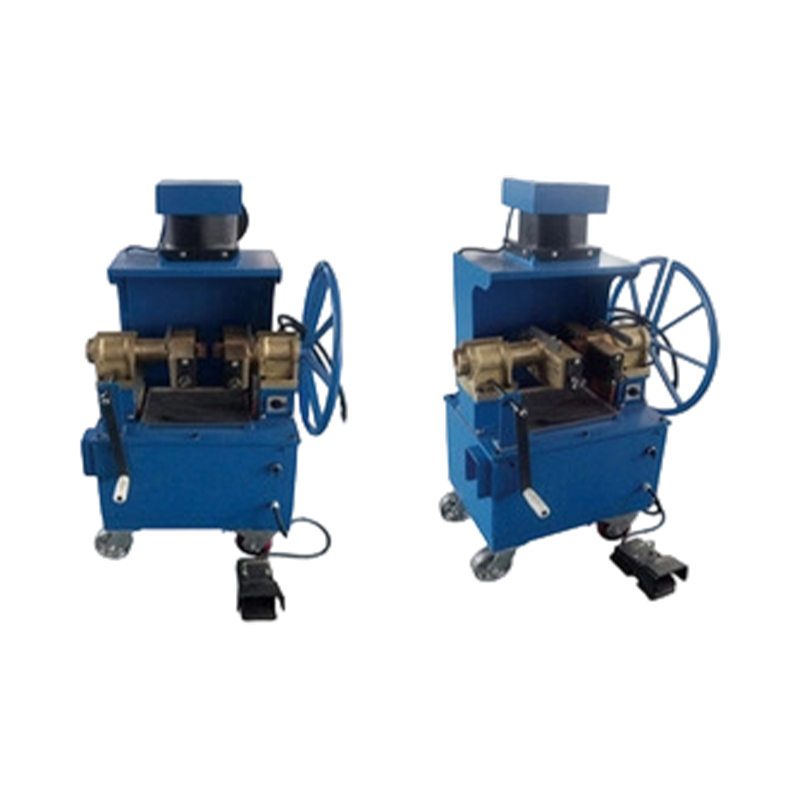 RDQ-1011 Macchina per ricottura e rastremazione di funi metalliche Questa macchina combina la ricottura e la formatura delle estremità in un unico passaggio, producendo estremità coniche compatte e che non si sfilacciano. È adatto alle funi di ascensori, miniere e gru, con facilità d'uso e basso consumo energetico. Visualizza il prodotto →
Per quanto riguarda l'avvolgimento, l'avvolgitore per funi metalliche XT1600 fornisce un avvolgimento controllato della fune metallica su bobine o bobine con tensione regolabile, in modo che la bobina lasci l'avvolgitore in una forma pulita e stabile e possa essere trasferita al trasportatore senza danni ai bordi.
 Avvolgitrice per funi metalliche XT-1600 Progettata per l'avvolgimento controllato di funi metalliche su bobine con tensione regolabile, questa macchina garantisce bobine pulite e stabili per un trasferimento sicuro. È dotato di coppia elevata, regolazione continua della velocità e misurazione precisa della lunghezza. Visualizza il prodotto →
Quando il programma di produzione prevede la ricottura separata di estremità specifiche della fune metallica senza riscaldare l'intera bobina, la macchina per ricottura della fune metallica in acciaio RDQ1010 offre all'operatore una postazione di lavoro dedicata per tale attività, riducendo il consumo energetico del forno e accorciando la catena di processo.
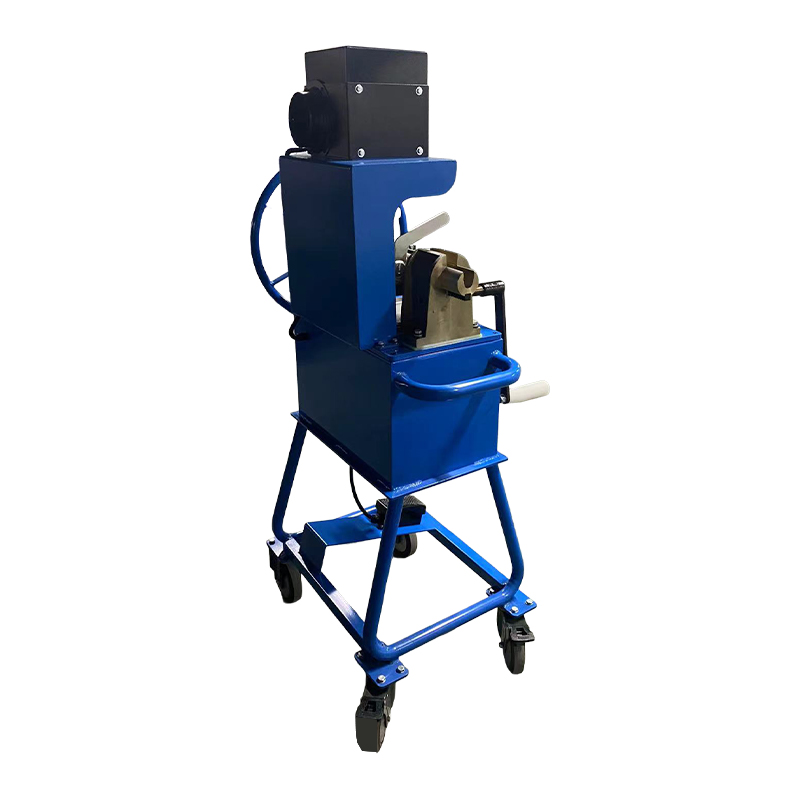 Macchina per ricottura di funi metalliche RDQ-1010 Questa stazione di ricottura dedicata elabora estremità specifiche di funi metalliche senza riscaldare l'intera bobina, riducendo il consumo di energia del forno e accorciando la catena di processo. Gestisce più dimensioni di fune senza sostituzione di parti. Visualizza il prodotto →
Allineando la selezione del trasportatore con l'uscita dell'avvolgitore e l'attrezzatura di finitura, un processore crea un flusso di materiale continuo: bobine stabili, trasferimento sicuro, ricottura uniforme e geometria finale coerente. Questo flusso migliora non solo la qualità ma anche l’efficienza della manodopera, perché gli operatori dedicano meno tempo alla riparazione dei danni ai bordi e al ripristino delle bobine.
Lettura correlata
Il trasportatore è l'anello di collegamento tra l'avvolgitore e il forno; adattare le sue dimensioni e il modello di supporto a entrambi i pezzi dell'attrezzatura elimina intere famiglie di problemi di movimentazione e qualità.
Manutenzione e durata dei trasportatori di ricottura
Un trasportatore di ricottura ben costruito può durare per anni, ma solo se l'impianto lo ispeziona secondo un programma fisso e ripara piccoli danni prima che diventino un problema di qualità. I supporti trascurati sviluppano bave affilate, piastre di supporto cedute e pesanti depositi di calcare che causano direttamente difetti di graffiatura e scolorimento.
L'attività di manutenzione più importante è l'ispezione regolare di tutte le superfici che entrano in contatto con il filo. Le bave e gli schizzi di saldatura devono essere immediatamente appiattiti. Le barre di supporto distorte dovrebbero essere raddrizzate o sostituite prima del carico successivo, poiché una barra deformata modifica la distribuzione della pressione attraverso la pila di bobine e aumenta il rischio di incollaggio.
| Frequenza | Elemento di ispezione | Criteri di accettazione |
|---|---|---|
| Dopo ogni ciclo | Superfici di contatto della bobina per accumuli di calcare e bave | Nessuna sporgenza superiore a 0,5 mm |
| Mensile | Planarità attraverso il piano di supporto | Deviazione inferiore a 5 mm lungo la larghezza del supporto |
| Trimestrale | Condizioni di saldatura e crepe visibili | Nessuna fessura visibile più lunga di 10 mm |
| Prima delle campagne sulle fornaci | Spessore del materiale nei punti ad alto stress | Lo spessore rimanente è almeno il 70% dell'originale |
I metodi di pulizia dipendono dal materiale. I supporti in acciaio al carbonio possono essere puliti con una spazzola metallica o mediante pallinatura durante gli arresti programmati del forno. I supporti inossidabili e fusi resistenti al calore si puliscono meglio mediante sabbiatura delicata o decapaggio chimico per evitare di danneggiare lo strato protettivo di ossido. Evitare di spegnere con acqua un trasportatore caldo; lo shock termico deformerà il telaio e ne ridurrà la durata.
Il lavoro di riparazione deve essere eseguito con materiale di riempimento che corrisponda al metallo di base del supporto. L'utilizzo di un normale filo di saldatura in acciaio dolce su un supporto resistente al calore crea zone a bassa lega che si ossidano rapidamente e diventano i primi punti di rottura. Un produttore affidabile può fornire la barra di riparazione corretta e può anche rilavorare la superficie di supporto quando il lavoro di riparazione accumulato ha reso il supporto irregolare.
La sostituzione è necessaria quando si verifica una delle seguenti condizioni: assottigliamento del materiale inferiore al 70% dello spessore originale, crepe ricorrenti nelle saldature portanti, deformazione permanente superiore a 5 mm sul piano di supporto o perdita di area aperta dovuta all'accumulo di calcare che non può essere rimosso mediante pulizia. L'utilizzo di un trasportatore usurato oltre questi limiti mette a rischio l'intero pacco di bobine.
La manutenzione del trasportatore è un controllo di qualità, non una pulizia; un'ispezione di 30 minuti prima di ogni carico previene il tipo di scarti appiccicosi e graffianti che spazzano via un intero lotto.
FAQ: Supporti di ricottura per avvolgitori di filo
A cosa serve un supporto di ricottura per avvolgitori di filo?Supporta e separa le bobine di filo durante la ricottura in lotti, previene l'adesione e i graffi, consente la circolazione dell'atmosfera del forno attorno e attraverso la pila di bobine e stabilizza la pila per un sollevamento e un caricamento sicuri del forno. |
Perché le bobine di filo si attaccano insieme durante la ricottura?Alla temperatura di ricottura, le superfici pulite di acciaio a diretto contatto possono legarsi per diffusione. La pressione di compressione delle bobine impilate aumenta il grado di contatto, quindi la riduzione dell'area di contatto attraverso il design del supporto è la contromisura principale. |
Di che materiale dovrebbero essere realizzati i supporti di ricottura?Per cicli inferiori a 600°C, l'acciaio al carbonio è economico. Per temperature più elevate, sono preferiti l'acciaio resistente al calore bassolegato, l'acciaio inossidabile 304 o 310S o le leghe resistenti al calore fuse. La scelta dipende dalla temperatura di picco del ciclo, dall'atmosfera e dalla durata utile prevista. |
Quanti coil possono essere impilati su un trasportatore di ricottura?Ciò dipende dal design del trasportatore, dal peso della bobina e dall'altezza del forno. Una regola generale è mantenere il carico dello strato inferiore al di sotto del limite di scorrimento sia del filo che del materiale portante; da quattro a sei bobine sono comuni per fili di medie dimensioni. |
Quanto dura un carrier di ricottura?I supporti fabbricati in acciaio al carbonio durano comunemente da due a quattro anni in servizio a bassa temperatura, mentre i supporti in ghisa resistenti al calore possono durare da otto a dodici anni. La pratica di pulizia e la cura nella manipolazione sono importanti quanto la qualità del materiale. |
È possibile utilizzare i supporti di un altro fornitore con un forno esistente?Sì, a condizione che l'ingombro, l'altezza di impilamento, l'area aperta e la qualità del materiale corrispondano al forno e al processo. Un produttore rispettabile normalmente chiederà il disegno del forno e i parametri della bobina prima di produrre i trasportatori. |
I trasportatori di ricottura influiscono sul tempo di ciclo?Significativamente. Un vettore con area aperta limitata rallenta lo scambio atmosferico e il trasferimento di calore, il che può prolungare il tempo di ciclo del 10-20%. I trasportatori ottimizzati riducono la deviazione della temperatura all'interno della batteria di bobine e possono abbreviare il ciclo senza rischi per la qualità del prodotto. |
La maggior parte dei problemi legati ai trasportatori sono prevenibili con il tipo, il materiale, la routine di ispezione corretti e un fornitore che comprenda l'intera linea di lavorazione del filo.
Considerazioni finali sui supporti di ricottura per avvolgitori di filo
I trasportatori di ricottura sono i silenziosi cavalli di battaglia dell'impianto di lavorazione del filo. Vedono ogni ciclo, assorbono ogni oscillazione di temperatura e sopportano l'intero peso della batteria di bobine, ma spesso sono l'ultimo componente da rivedere quando aumenta il tasso di difetti. Le prove sul campo sono coerenti: la geometria, il materiale e le condizioni del supporto fanno la differenza tra un processo di ricottura stabile e uno che produce rottami intermittenti.
Quando selezioni un trasportatore, inizia dai tuoi dati di processo, inclusi il coil più pesante, il ciclo più caldo, il tipo di atmosfera e il percorso di movimentazione dall'avvolgitore al forno. Abbina il tipo e il materiale del corriere a tali numeri, acquista da un produttore in grado di certificare il materiale e ispeziona i corrieri secondo un programma fisso. Il costo di un trasportatore ben progettato è una piccola frazione del valore delle bobine che protegge.
Se gestisci una linea di lavorazione di funi metalliche e hai bisogno di attrezzature per completare la catena, tra cui avvolgimento, bobinatura, ricottura, rastremazione e pressatura, la nostra azienda fornisce macchine progettate per funzionare insieme con la stessa logica di produzione descritta in questo articolo. È possibile rivedere la gamma di prodotti su questo sito Web o contattare il nostro team di ingegneri con i parametri della bobina e i disegni del forno.
Un supporto di ricottura adeguatamente selezionato, combinato con una manutenzione disciplinata, può ridurre i difetti di adesione e graffiatura di oltre la metà e rappresenta in genere il miglioramento dell'affidabilità più conveniente disponibile per i ricottori di bobine di filo.
I NOSTRI PRODOTTI
Prodotti consigliati
Novità
-
-
Dodici millimetri di fune metallica, una fettuccia finita da 4,5 metri e un errore di 10 mm sul taglio. Questa è la sequenza che molti negozi di fionda incontrano il lunedì mattina: l'occhi...
READ MORE -
Immaginate un'officina che ha appena vinto un contratto per la produzione di 120 brache di fune metallica identiche, ciascuna lunga 3,75 metri con un manicotto in alluminio pressato a un&#x...
READ MORE -
Una testa di avvolgimento è il gruppo rotante che riceve la fune metallica, le estremità del filo ricotto o la vergella e la forma in una bobina a spirale strettamente controllata. Per i produtt...
READ MORE -
Un produttore di funi metalliche nel sud-est asiatico ha recentemente rifiutato quasi il 30% di un lotto ricotto perché le bobine erano rimaste attaccate insieme e gli strati esterni erano graff...
READ MORE
Rimani in contatto con Xingtai.

Se avete bisogno di attrezzature idrauliche personalizzate o di consulenza tecnica, per favore non esitate a contattare il team di vendita e ingegneria di Xingtai.
Collegamenti rapidi
Categoria di prodotto
Contattaci
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N. 3 Longgang Road, Gaogang Port Street, città di Taizhou, Cina.
Copyright© Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tutti i diritti riservati. Produttori di macchine idrauliche personalizzate Fabbrica all'ingrosso di presse per funi metalliche

