


Una fionda per gli occhi può sembrare perfetta ed essere comunque una responsabilità. Un'imbracatura con occhiello in fune metallica fissata con ghiera da 16 mm pressata con una matrice abb...
READ MOREImmaginate un'officina che ha appena vinto un contratto per la produzione di 120 brache di fune metallica identiche, ciascuna lunga 3,75 metri con un manicotto in alluminio pressato a un'estremità. L'operatore monta un disco da taglio e misura manualmente la prima corda. Il secondo pezzo è più lungo di qualche millimetro. Il terzo è di nuovo più breve. Al termine della corsa, dieci imbracature non rientrano nella tolleranza di lunghezza accettabile. Alcuni devono essere rottamati e il ritardo ritarda la consegna. Questo è esattamente il problema che un processo di taglio a misura ben progettato risolve.
Tagliare a misura nella lavorazione delle funi metalliche significa tagliare una fune ad una lunghezza precisa e ripetibile e prepararne le estremità per la terminazione prevista. Non è una singola azione; si tratta di una sequenza controllata che comprende la misurazione, il taglio, il trattamento finale e, in molti casi, la pressatura. Per produttori, fornitori e grossisti di imbracature di sollevamento, la differenza tra una linea di taglio a misura professionale e un banco di taglio casuale spesso si evidenzia nei registri di sicurezza, nei tassi di scarto e nei reclami dei clienti.
Punto chiave: Un'operazione di taglio a misura ripetibile è il fondamento di ogni braca a fune metallica sicura ed efficiente.
Cosa significa "Taglio a misura" nella lavorazione di funi metalliche?
Taglio a misura è un termine di produzione utilizzato quando una fune metallica viene tagliata da una bobina sfusa a una dimensione specificata, solitamente con una tolleranza dichiarata. A differenza del taglio ordinario, il lavoro di taglio a misura deve produrre pezzi identici che possono essere dotati di raccordi terminali come manicotti, redance o occhielli senza ulteriori regolazioni. Il prodotto finale può essere un'imbracatura a braccio singolo, una fune da ponte, un cavo di sostegno o un gruppo di ancoraggio.
I requisiti di tolleranza comuni provengono da disegni tecnici o specifiche di approvvigionamento. Per molte applicazioni di imbracature di sollevamento, è tipica una tolleranza di ±1% della lunghezza di taglio. Per lunghezze inferiori viene spesso utilizzata una tolleranza assoluta di ±5 mm. Le applicazioni offshore e aerospaziali potrebbero richiedere un controllo ancora più rigoroso. La macchina da taglio, il metodo di misurazione e l'abilità dell'operatore sono tutti fattori che influiscono sul raggiungimento di questi valori.
Poiché la fune metallica è un prodotto intrecciato, anche il processo di taglio influisce sulle condizioni della fune. Se l'estremità viene lasciata ruvida o sfilacciata, non può accettare una manica pressata in modo pulito. Questo è il motivo per cui il taglio professionale su misura è collegato alla ricottura, alla rastremazione, al riscaldamento o alla fusione delle estremità prima di montare una presa o una ghiera.
Punto chiave: Il taglio a misura non è semplicemente un'operazione di taglio; costituisce la base dimensionale per l'intero assemblaggio della fune metallica.
Perché un taglio accurato su misura è fondamentale per la sicurezza e i costi
La precisione della lunghezza influisce direttamente sull'angolo di carico di un'imbracatura. Un'imbracatura 10 mm più lunga o troppo corta su una gamba crea una distribuzione del carico ineguale. In un'imbracatura a due gambe, ciò può aumentare la tensione in una gamba oltre la sua capacità nominale. Questo non è un problema estetico; è un problema di sicurezza del sollevamento.
Nella produzione, lunghezze imprecise causano costose rilavorazioni. Se una corda viene tagliata troppo a lungo, potrebbe essere impossibile tagliarla dopo la pressatura senza danneggiare il raccordo. Se è troppo corto, l'intero pezzo diventa scarto. Nel corso di un anno, queste perdite possono essere sostanziali per un fornitore OEM o un grossista che gestisce molti ordini in lotti.
Le lunghezze di ripetizione migliorano anche la produttività. Quando ogni pezzo tagliato arriva alla stazione di pressatura con le stesse dimensioni, l'operatore può impostare la pressa una volta ed elaborare rapidamente tutti i pezzi. Ciò è particolarmente importante per la produzione in grandi volumi.
Infine, i sistemi di qualità sottoposti ad audit spesso richiedono la tracciabilità. Una linea di taglio a misura ben gestita registra lunghezze nominali, lunghezze misurate e numeri di lotto, supportando la conformità a standard come ASME B30.9 o EN 13414.
In conclusione: Il taglio accurato su misura previene la rottura prematura dei trefoli, riduce gli scarti e consente un assemblaggio ripetibile.
Il processo di taglio a misura della fune metallica passo dopo passo
Un'operazione di taglio a misura affidabile segue una sequenza che protegge la corda e supporta le terminazioni successive. L'ordine esatto può variare, ma i passaggi principali rimangono gli stessi.
- Misurazione e alimentazione: La fune metallica viene tirata da una bobina o bobina attraverso una ruota di misurazione o un sensore laser. Un contatore registra la lunghezza e arresta l'avanzamento al valore target. Ciò elimina la necessità di contrassegnare manualmente ogni corda.
- Tagliare la corda: L'unità di taglio può utilizzare una sega, una mola abrasiva o una lama idraulica. Una macchina dedicata per il taglio e la rastremazione combina il taglio con un'operazione di rastremazione. Il taglio meccanico è preferibile per ottenere estremità pulite senza danni eccessivi dovuti al calore.
- Ricottura o rastremazione delle estremità: Dopo il taglio, i trefoli terminali devono essere fusi o rastremati in modo che non si srotolino quando si preme il raccordo. Una macchina per tagliare e rastremare funi metalliche come la RDQ1012 riscalda l'estremità localmente e forma una punta liscia a forma di cono. Questo passaggio è essenziale prima di far passare la corda attraverso un manicotto o inserirla in una presa.
- Contornare il raccordo finale: L'estremità della fune finita viene posizionata all'interno di un manicotto in alluminio o acciaio e una pressa idraulica applica un'elevata pressione radiale. La pressa comprime il manicotto nei trefoli della fune, creando una forte giunzione meccanica. La forza di compressione deve corrispondere al manicotto, al diametro della fune e alla struttura.
- Ispezione finale: Il manicotto aggraffato viene controllato con un calibro passa/non passa. La lunghezza totale viene verificata mentre la corda è sotto una leggera tensione. Qualsiasi pezzo fuori specifica viene rifiutato prima dell'imballaggio.
 Macchina per tagliare e rastremare funi metalliche RDQ-1012 per una preparazione precisa delle estremità Questa macchina fonde le estremità della corda in forme coniche o a spirale, rendendo più agevole la transizione alla pressatura. È adatto alle funi di ascensori, miniere e gru con un intervallo di diametro fisso senza modifiche delle parti. Visualizza il prodotto →
La fase di taglio e rastremazione è quella in cui molte officine falliscono. Una semplice smerigliatrice angolare lascia un'estremità ruvida che è difficile da inserire in una manica. Utilizzando una macchina progettata per il taglio e la rastremazione, è possibile rendere la fase successiva di pressatura molto più coerente.
Punti chiave: L'ordine delle operazioni è importante. Se si salta la preparazione delle estremità, la pressa per pressatura non potrà produrre una terminazione affidabile.
Scegliere la giusta attrezzatura per il taglio su misura
Per costruire una linea di taglio longitudinale affidabile, è necessario pensare oltre l'utensile da taglio. I componenti chiave sono un sistema di svolgimento o svolgimento, un dispositivo di misurazione, una macchina da taglio e rastrematrice e una pressa idraulica. Se li acquisti separatamente, devi assicurarti che funzionino insieme. Se acquisti da un produttore, la compatibilità è già risolta.
La tabella seguente offre un rapido confronto tra i principali tipi di macchine utilizzate in un'officina di taglio a misura di funi metalliche.
| Tipo di macchina | Funzione principale | Uscita tipica |
|---|---|---|
| Macchina da taglio e rastrematrice | Taglia la corda e fonde la punta | Estremità della fune pulita e affusolata, pronta per la forgiatura |
| Macchina per ricottura e rastremazione | Ricottura l'estremità e forma la rastremazione | Estremità rastremata e antistress per assemblaggi ad alta resistenza |
| Pressa idraulica per pressatura | Preme manicotti e prese sulla corda | Terminazione rifinita a compressione controllata |
| Attrezzature di misurazione e di profitto | Alimenta e misura la corda dalla bobina | Lunghezze di taglio uniformi con un intervento minimo da parte dell'operatore |
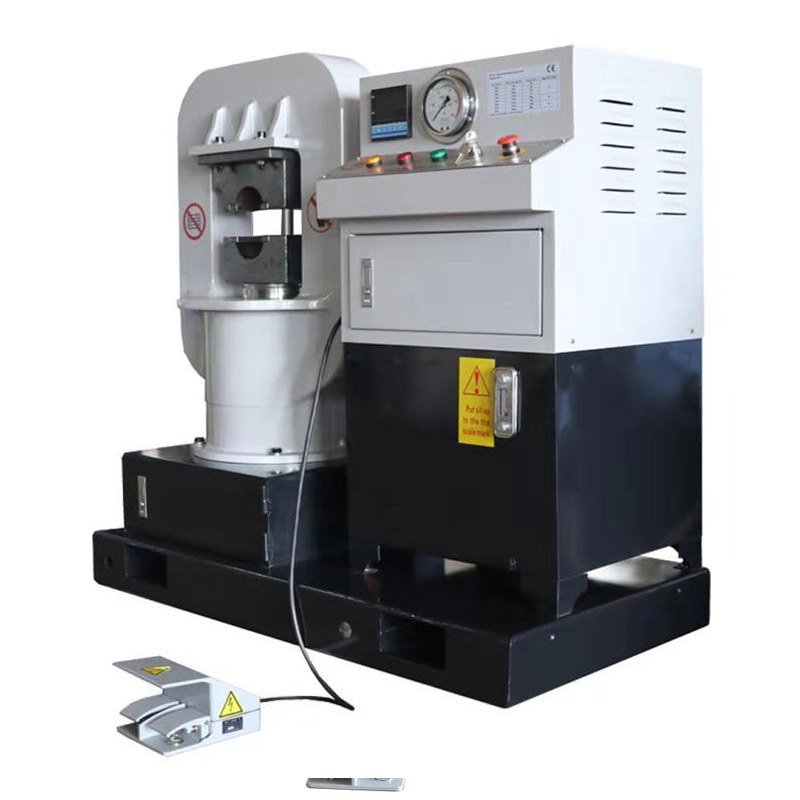 Pressa per funi metalliche in acciaio con telaio a cestello GT-200 per manicotti di piccolo diametro Ideale per pressare manicotti su corde da 2 a 24 mm, questa pressa certificata CE è dotata di un telaio a cestello compatto, pistone con arresto in qualsiasi posizione e funzionamento semplice per terminazioni di imbracatura coerenti. Visualizza il prodotto →
Quando si sceglie una pressa per pressatura, considerare l'apertura massima delle ganasce, la forza di pressatura e la compatibilità dello stampo. Ad esempio, una pressa con telaio a cestello GT200 è spesso sufficiente per i manicotti utilizzati su corde 6x19 e 6x37 nelle gamme di diametro comuni. La pressa dovrebbe anche offrire una corsa di avvicinamento veloce e una corsa di pressatura lenta per evitare di danneggiare le ciocche.
 Ghiera o manicotto in alluminio conforme a DIN3093 per terminazioni affidabili della fune Questa ghiera in alluminio conforme alla norma DIN3093 si adatta a diametri di corda da 4 a 20 mm e fornisce una crimpatura sicura e resistente alla corrosione, riducendo il rischio di estrazione se abbinata alla matrice di pressatura corretta. Visualizza il prodotto →
Non dimenticare gli accessori. I puntali in alluminio sono ampiamente utilizzati nella produzione di brache tagliate su misura perché si deformano sotto pressione e si adattano al contorno della fune. Il materiale della ghiera, il diametro interno e lo spessore della parete devono essere compatibili con la corda. L'utilizzo di una ferrula generica con la lega sbagliata è una causa comune di estrazione prematura.
Per una selezione completa, rivedere il gamma di presse per capicorda per funi metalliche per confermare quale modello si adatta al diametro massimo della corda e alla forza di pressione richiesta.
Regola di selezione: Combina le attrezzature di taglio, rastremazione e pressatura come un unico sistema, non come macchine indipendenti.
Errori comuni nel taglio a misura e come evitarli
- Affidarsi alla misurazione manuale del nastro: La marcatura manuale introduce errori umani, soprattutto con corde lunghe. Utilizzare una ruota di misurazione o un codificatore su un sistema di profitto.
- Ignorando l'allungamento della fune: Una corda sotto tensione può allungarsi leggermente durante la misurazione, per poi tornare indietro dopo il taglio. Misurare con una tensione bassa e riproducibile o applicare un fattore di correzione per la struttura della fune.
- Utilizzando il metodo di taglio sbagliato: Il calore proveniente da una mola abrasiva può danneggiare il nucleo e i fili adiacenti. Per le corde sensibili al calore, utilizzare una cesoia idraulica o una macchina tagliarastrematrice dedicata con riscaldamento controllato.
- Saltare la preparazione finale: Tagliare una corda e lasciare l'estremità grezza rende difficile la piegatura e può far scivolare la manica. Rastremare o fondere sempre l'estremità prima di inserirla nella ghiera.
- Scegliere una pressa sottodimensionata: Una pressa con tonnellaggio insufficiente non può chiudere completamente la manica, con conseguente bassa forza di estrazione. Controllare la forza della pressa rispetto al carico di compressione richiesto del manicotto.
- Non verificare dopo il primo pezzo: Quando il primo pezzo tagliato è corretto, gli operatori spesso presumono che anche il resto sia corretto. Controllare nuovamente la lunghezza e il calibro dopo ogni cambio di lotto o cambio di lama.
Messaggio chiave: La maggior parte dei difetti di taglio derivano dal controllo del processo, non dalla corda stessa.
Consigli per la manutenzione delle macchine per taglio longitudinale
Le macchine per il taglio a misura necessitano di cure regolari per mantenere la precisione. Matrici allentate, lame usurate e valvole idrauliche sporche sono tutti fattori che modificano la resa.
Ispezionare frequentemente la lama di taglio o il bordo di taglio. Una lama smussata produce un'estremità ruvida e può deformare la corda. Per le unità rastremate riscaldate, monitorare la temperatura e il tempo di permanenza. Una temperatura troppo alta può sciogliere il nucleo; una temperatura troppo bassa lascia una conicità debole.
Per le presse idrauliche, controllare il livello dell'olio, la pressione e le guarnizioni dei cilindri. L'olio contaminato provoca picchi di pressione e deformazioni irregolari. Utilizzare la viscosità e l'intervallo di cambio consigliati dal produttore.
Calibrare anche il sistema di misurazione della lunghezza. Un piccolo errore nel diametro della ruota dell'encoder può produrre un errore cumulativo nel lungo periodo. Pulire la ruota e verificarne la circonferenza rispetto ad una lunghezza di prova almeno una volta alla settimana.
Segui l'intero precauzioni per la manutenzione delle presse idrauliche a fune metallica per evitare tempi di inattività non pianificati.
Ricorda: La manutenzione preventiva è più economica che rielaborare un lotto di imbracature scartato.
Domande frequenti sulla fune metallica tagliata a misura
Cosa viene tagliato a misura nella fune metallica?Tagliare a misura significa tagliare la fune metallica da una bobina a una dimensione specificata con una tolleranza controllata. In pratica, comprende la preparazione dell'estremità della fune in modo che possa accogliere un manicotto o un capocorda pressati. Il risultato è un pezzo pronto da assemblare utilizzato in imbracature, tiranti o cavi strutturali. |
Quale tolleranza si può ottenere quando si taglia la fune metallica a misura?Una tolleranza tipica è ±1% della lunghezza di taglio per lavori di imbracatura generali. Molti disegni di produzione utilizzano ±5 mm per pezzi più corti. Le applicazioni di fascia alta possono richiedere un controllo più rigoroso, che di solito richiede una ruota di misurazione di precisione, una tensione di rendimento stabile e una macchina da taglio calibrata. |
È necessaria la ricottura prima di piegare una fune tagliata a misura?La ricottura non è sempre necessaria, ma lo è una qualche forma di preparazione finale. Rastremare o fondere l'estremità della fune impedisce ai trefoli di allargarsi e facilita l'inserimento della fune in una manica. La ricottura riduce inoltre la durezza e aiuta la manica a aderire in modo più uniforme, il che è utile per gli assemblaggi ad alta resistenza. |
È possibile utilizzare un disco da taglio manuale per lavori di taglio a misura?Un disco da taglio manuale può funzionare per semplici lavori di riparazione, ma non è consigliato per lavori di taglio su misura in produzione. Produce estremità incoerenti, crea danni da calore e dipende fortemente dall'abilità dell'operatore. Una macchina dedicata per il taglio e la rastremazione delle funi metalliche garantisce una lunghezza ripetibile, estremità pulite e una rastremazione preparata per la fase successiva di rastremazione. |
Come scelgo la giusta pressa idraulica per brache tagliate a misura?Scegli una pressa in base al diametro della fune, alle dimensioni del manicotto e alla forza di estrazione richiesta. Controllare l'apertura delle ganasce, la forza di pressatura, la compatibilità dello stampo e la velocità del ciclo. Una pressa a cestello come la GT200 è un pratico punto di partenza per molte costruzioni di funi metalliche 6x19 e 6x37. Se produci anche prese, potrebbe essere necessario un modello più grande. |
Nota finale sulle domande frequenti: Una buona risposta alle domande sul taglio a misura dipende sempre da misurazioni coerenti, tagli controllati e pressature verificate.
La produzione di funi metalliche tagliate a misura non è una decisione presa da una sola macchina. È un sistema che collega misurazione, taglio, preparazione delle estremità, pressatura e ispezione. Scegliere l'attrezzatura giusta per ogni fase e tenerla sotto controllo consente a un produttore, fornitore o grossista di fornire assemblaggi sicuri e coerenti.
Che tu gestisca una piccola officina di rigging o un grande impianto di assemblaggio di cavi, inizia con una macchina da taglio e rastrematrice affidabile, abbinala a una pressa idraulica di dimensioni corrette e utilizza ghiere in alluminio o acciaio certificate. Questa combinazione offre la ripetibilità richiesta dal lavoro di taglio su misura.
Pensiero finale: Investi nel controllo del processo tanto quanto nell'hardware della macchina e la tua produzione tagliata su misura rimarrà entro la tolleranza per anni.
I NOSTRI PRODOTTI
Prodotti consigliati
Novità
-
-
Dodici millimetri di fune metallica, una fettuccia finita da 4,5 metri e un errore di 10 mm sul taglio. Questa è la sequenza che molti negozi di fionda incontrano il lunedì mattina: l'occhi...
READ MORE -
Immaginate un'officina che ha appena vinto un contratto per la produzione di 120 brache di fune metallica identiche, ciascuna lunga 3,75 metri con un manicotto in alluminio pressato a un&#x...
READ MORE -
Una testa di avvolgimento è il gruppo rotante che riceve la fune metallica, le estremità del filo ricotto o la vergella e la forma in una bobina a spirale strettamente controllata. Per i produtt...
READ MORE -
Un produttore di funi metalliche nel sud-est asiatico ha recentemente rifiutato quasi il 30% di un lotto ricotto perché le bobine erano rimaste attaccate insieme e gli strati esterni erano graff...
READ MORE
Rimani in contatto con Xingtai.

Se avete bisogno di attrezzature idrauliche personalizzate o di consulenza tecnica, per favore non esitate a contattare il team di vendita e ingegneria di Xingtai.
Collegamenti rapidi
Categoria di prodotto
Contattaci
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N. 3 Longgang Road, Gaogang Port Street, città di Taizhou, Cina.
Copyright© Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tutti i diritti riservati. Produttori di macchine idrauliche personalizzate Fabbrica all'ingrosso di presse per funi metalliche

